Založení továrny na betonové bloky se na papíře může zdát jednoduché. Poptávka po stavebních materiálech může být silná, kapacita zařízení může vypadat atraktivně a předpokládaný objem výroby může způsobit, že počáteční investice se jeví jako velmi slibná.
Realita je náročnější.
Nový blokový výrobní závod musí od okamžiku zahájení prvního výrobního cyklu spojit tržní poptávku, suroviny, zařízení, lidi, výrobní procesy, kontrolu kvality, logistiku a finanční řízení. Pokud jsou tyto prvky plánovány odděleně, mohou problémy, které se na začátku zdají zanedbatelné, rychle ovlivnit celý provoz.
To je důvod, proč selhání továrny v prvním roce jsou zřídka způsobeny jedním izolovaným problémem. Častěji jsou výsledkem několika souvisejících rozhodnutí, která byla podceněna při přechodu od plánování investic ke každodenní výrobě.
Pochopení těchto rizik před uvedením do provozu astroj na výrobu betonových blokůmůže pomoci investorům vybudovat realističtější provozní model a vytvořit pevnější základ pro dlouhodobý růst.
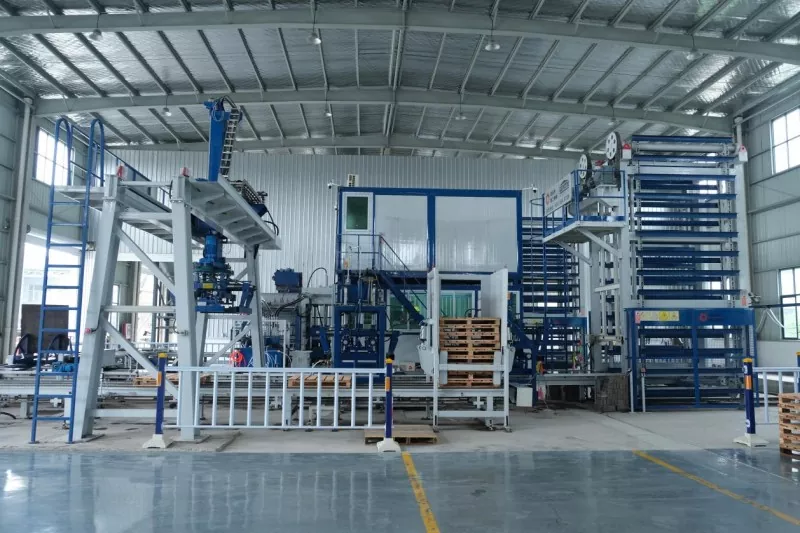
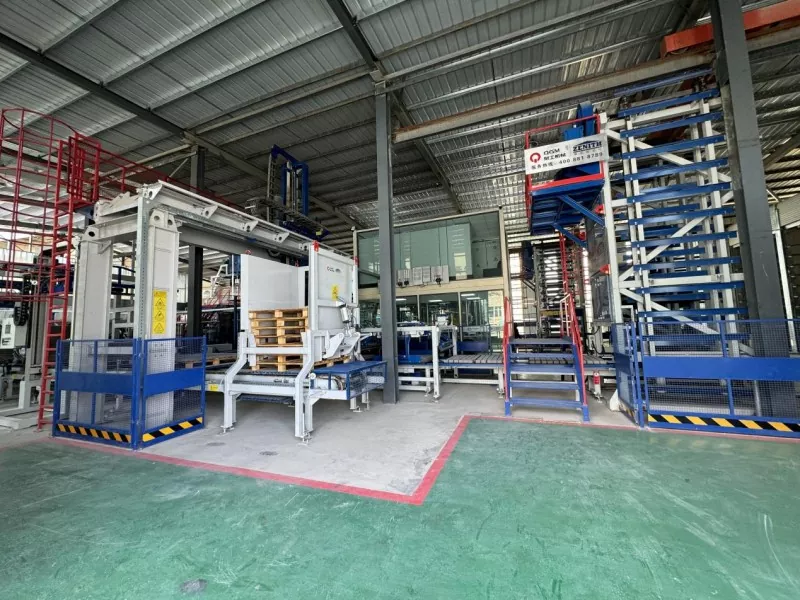
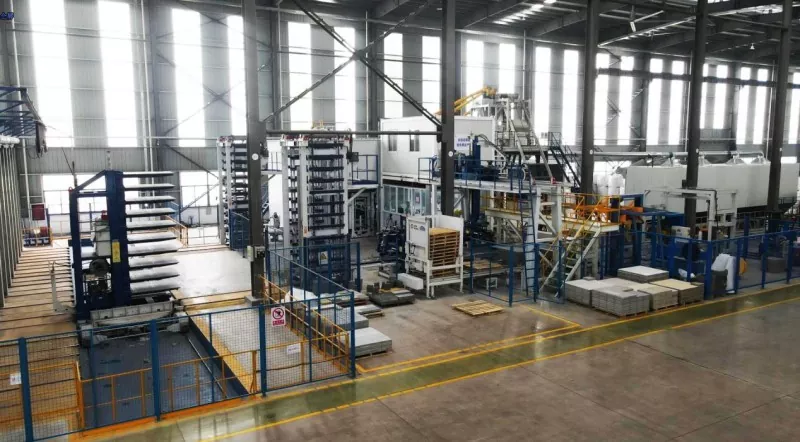
△Automatické blokové stroje QGM pro výrobu betonových bloků po celém světě
Jedním z prvních rozhodnutí investorů je, kolik by měla nová továrna vyrábět. Je lákavé zvolit zařízení s velkým teoretickým výkonem a předpokládat, že vyšší kapacita se automaticky promítne do vyšších příjmů.
Ale výrobní kapacita a poptávka na trhu nejsou totéž. Továrna může být schopna vyrobit tisíce bloků denně, zatímco místní trh může absorbovat jen zlomek tohoto objemu. Výsledkem mohou být nadměrné zásoby, tlak na cenu, zvýšené požadavky na skladování a zbytečná spotřeba pracovního kapitálu.
Výběr produktu je stejně důležitý. Stavební postupy se mezi regiony liší a preferované rozměry, stupně pevnosti, povrchové úpravy a aplikace betonových bloků se mohou výrazně lišit.
Před zakoupením stroje na výrobu bloků by investoři měli stanovit:
* Které typy bloků se lokálně nejčastěji používají
* Předpokládaná poptávka z bytové a komerční výstavby
* Možnosti infrastruktury a terénních úprav
* Konkurenční výrobní kapacita a ceny
* Očekávání kvality zákazníků
* Sezónní výkyvy ve stavební činnosti
* Realistické objemy prodeje během prvních 12 měsíců
Cílem není postavit co největší továrnu. Má vybudovat výrobní provoz, jehož kapacita a produktové portfolio odpovídá trhu, který hodlá obsluhovat.
Nákup vybavení je jedním milníkem. Důsledné provozování je něco jiného.
Moderní automatický stroj na výrobu bloků kombinuje mechanické, hydraulické, elektrické, vibrační systémy, podávání materiálu, formy a řídicí systémy. Výrobní proces také závisí na dávkování, míchání, manipulaci, vytvrzování a managementu hotových výrobků.
Továrna tedy může mít technicky zdatné vybavení a přesto zaznamenat špatné výsledky, pokud operátorům chybí znalosti pro řízení procesu.
Během prvních měsíců provozu mohou nezkušené týmy bojovat s:
* Konzistence směsi
* Nastavení parametrů stroje
* Změny produktů
* Instalace formy
* Odstraňování problémů se zařízením
* Kontrola kvality
* Preventivní údržba
* Výrobní záznamy
Školení operátorů by mělo začít před komerční produkcí spíše než poté, co se objeví problémy.
Jasné provozní postupy, záznamy parametrů, kontrolní seznamy údržby, standardy kvality a procesy odstraňování problémů mohou pomoci proměnit individuální zkušenosti v opakovatelný výrobní systém.
Pro novou výrobní linku na betonové bloky je tento provozní základ stejně důležitý jako samotné zařízení.
Počáteční cena zařízení je snadno srovnatelná. Dlouhodobý výkon výroby je mnohem obtížnější měřit – a je mnohem důležitější.
Nižší pořizovací cena se může zdát atraktivní při plánování investic, ale skutečné náklady na vlastnictví zahrnují také spotřebu energie, údržbu, náhradní díly, pracovní požadavky, prostoje ve výrobě, vyřazení produktu, spotřebu forem a technickou podporu.
To je zvláště důležité při porovnávání různých úrovní automatizace nebo výrobní kapacity.
Při hodnocení stroje na betonové bloky by investoři měli zvážit:
* Aktuální výrobní požadavky
* Sortiment výrobků a flexibilita forem
* Úroveň automatizace
* Konzistence výroby
* Energetická účinnost
* Snadná údržba
* Dostupnost náhradních dílů
* Technická podpora
* Životnost zařízení
* Možnosti upgradu a rozšíření
Běžnou chybou mezi novými výrobci je snaha o maximalizaci výkonu, jakmile je zařízení uvedeno do provozu.
Vyšší objem výroby však může zvětšit malé nekonzistence procesu.
Pokud je podávání materiálu nestabilní, může zvýšení rychlosti stroje produkovat více vadných bloků. Pokud je směs nekonzistentní, vyšší výkon může zvýšit materiálové ztráty. Pokud je kapacita vytvrzování nedostatečná, mohou se hotové výrobky hromadit mezi výrobou a dodáním.
Produkce by proto měla být stabilizována před tím, než bude agresivním škálováním.
Nová továrna by měla nejprve určit spolehlivé provozní parametry pro každý hlavní produkt, včetně:
* Proporce surovin
* Podmínky celkové vlhkosti
* Doba míchání
* Podávání materiálu
* Vibrace a zhutňování
* Parametry lisování
* Deformování
* Manipulace
* Vytvrzování
* Skladování
Jakmile jsou tyto parametry stabilní, stává se zvyšování využití mnohem méně riskantním.
Tento přístup také vytváří měřitelnou základní linii, podle které lze hodnotit budoucí zlepšení.
Nekonzistentní kvalita je jedním z nejrychlejších způsobů, jak může nová továrna na bloky ztratit důvěru zákazníků.
Pokud jedna směna vyrábí bloky s jinými rozměry, hustotou, vzhledem nebo pevností z jiné směny, zákazníci mohou začít pochybovat o spolehlivosti dodavatele.
Problémem často není nedostatek úsilí operátora. Jde o nedostatek standardizovaného ovládání.
Moderní výrobní systémy mohou pomoci snížit tuto závislost ukládáním receptur, monitorováním stavu stroje, zaznamenáváním výrobních informací a řízením klíčových provozních parametrů.
Spolehlivýautomatický stroj na výrobu blokůby měly být provozovány spíše jako součást řízeného výrobního systému než jako samostatné zařízení.
Standardizované receptury a provozní postupy mohou pomoci zajistit, že výroba zůstane konzistentnější napříč:
* Různí operátoři
* Různé směny
* Různé výrobní dny
* Různé specifikace produktu
Automatizace nevylučuje potřebu kvalifikovaného personálu. Místo toho umožňuje operátorům strávit více času dohledem nad výrobou a řešením výjimek, než opakovaným opravováním rutinních odchylek.
Během prvního roku může výrobní tlak způsobit, že údržba vypadá jako ztracený výrobní čas. V praxi může být opak pravdou.
Chybějící kontrola může způsobit, že opotřebená součást může ovlivnit kvalitu produktu. Malá netěsnost hydrauliky se může rozvinout ve větší poruchu. Špatné mazání může urychlit opotřebení. Poškozená forma může způsobit rozměrové problémy ve více výrobních cyklech. Tyto záležitosti mohou nakonec stát podstatně více než plánovaná údržba.
Nová továrna by měla zavést postupy údržby pokrývající celou výrobní linku bloků, včetně:
* Hlavní lisovací zařízení
* Vibrační komponenty
* Hydraulické systémy
* Elektrická a ovládací zařízení
* Systémy podávání a dávkování materiálu
* Dopravníky a manipulační zařízení
* Plísně
* Vytvrzovací a stohovací systémy
* Součásti související s bezpečností
Technicky úspěšná továrna může stále finančně selhat.
Noví výrobci se často výrazně zaměřují na náklady na pozemky, budovy, vybavení, instalaci a uvedení do provozu, přičemž podceňují hotovost potřebnou po zahájení výroby.
Tržby může chvíli trvat, než se stabilizují, zatímco výdaje začnou okamžitě.
Pracovní kapitál může být vyžadován pro:
* Cement a kamenivo
* Elektřina a palivo
* Práce
* Náhradní díly
* Výměna formy
* Údržba zařízení
* Doprava
* Skladování produktu
* Zákaznický kredit
* Neočekávané náklady na uvedení do provozu
Finanční plánování by mělo zohledňovat rozdíl mezi teoretickou výrobní kapacitou a skutečným využitím v prvním roce.
Realistický obchodní model by měl zahrnovat konzervativní prodejní předpoklady, provozní náklady, výdaje na údržbu, požadavky na zásoby a dostatečné hotovostní rezervy.
To je zvláště důležité, když zákazníci očekávají úvěrové podmínky nebo když je stavební činnost sezónní.
Továrna potřebuje dostatečnou finanční flexibilitu, aby přežila období mezi uvedením stroje na výrobu bloků do provozu a dosažením stabilního komerčního využití.
Bloková továrna se nestane efektivní jednoduše proto, že její hlavní formovací stroj je rychlý. Výrobní výkon závisí na tom, co se děje před a po formování.
Například stroj s vysokým výkonem může vytvořit úzké místo, pokud systém manipulace s materiálem nemůže držet krok. Zvýšení výroby může také způsobit přetížení, pokud kapacita vytvrzování, skladovací prostor, dostupnost palet nebo přeprava nemohou pojmout další výstup.
To je jeden z důvodů, proč nové továrny někdy zjistí, že jejich skutečným úzkým hrdlem není samotný blokový stroj.
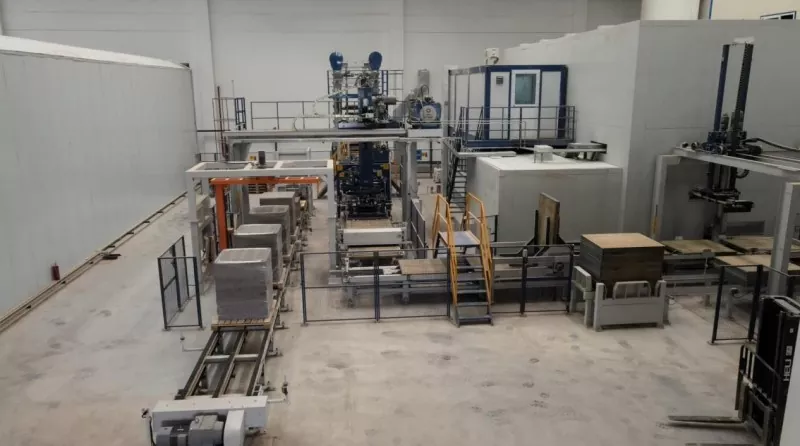
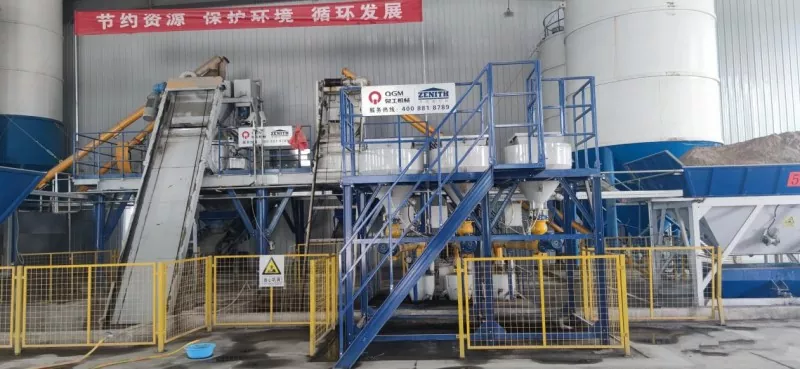
Dobře organizovaná výrobní linka betonových bloků by měla vzít v úvahu vztah mezi: Skladování surovin → Dávkování → Míchání → Blokové formování → Deformování → Manipulace → Vytvrzování → Skladování → Nakládání → Dodávka
Každá etapa by měla mít dostatečnou kapacitu a vhodnou koordinaci s etapami kolem ní. Tento integrovaný pohled pomáhá výrobcům identifikovat úzká místa dříve, než se stanou nákladnými provozními problémy.
První rok nové blokové továrny by se neměl měřit pouze maximálním výkonem. Je třeba na něj pohlížet jako na období provozní zralosti budovy.
Na konci prvního roku by měl dobře spravovaný závod jasněji rozumět:
* Které produkty generují největší poptávku
* Které výrobní parametry zajišťují stálou kvalitu
* Kolik materiálu a energie každý výrobek spotřebuje
* Které součásti vyžadují pravidelnou pozornost
* Kolik kapacity může trh reálně absorbovat
* Kde se vyskytují úzká místa ve výrobě
* Jak údržba ovlivňuje dostupnost zařízení
* Které provozní náklady mají největší vliv na ziskovost
Jakmile továrna zavede stabilní procesy, může zvážit zvýšení výrobní kapacity, přidání typů produktů, zavedení větší automatizace nebo expanzi na nové trhy.
Nejúspěšnější nové továrny mají tendenci dívat se za hranice jednotlivých specifikací zařízení.
Zvažují, jak se zařízení, materiály, operátoři, kontrola kvality, údržba, vytvrzování, logistika a poptávka zákazníků vzájemně ovlivňují.
Tento systémový přístup je zvláště důležitý, protože výrobci směřují k automatizovanějším řešením výroby bloků. Digitální ovládání, monitorování výroby, inteligentní správa zařízení a automatizovaná manipulace s materiálem mohou poskytnout lepší přehled o výrobním procesu.
Hodnota automatizace se tedy neomezuje pouze na snížení manuální práce. Může také pomoci výrobcům zavést více opakovatelné procesy, shromažďovat výrobní data, identifikovat abnormální podmínky a činit provozní rozhodnutí na základě měřitelných informací.
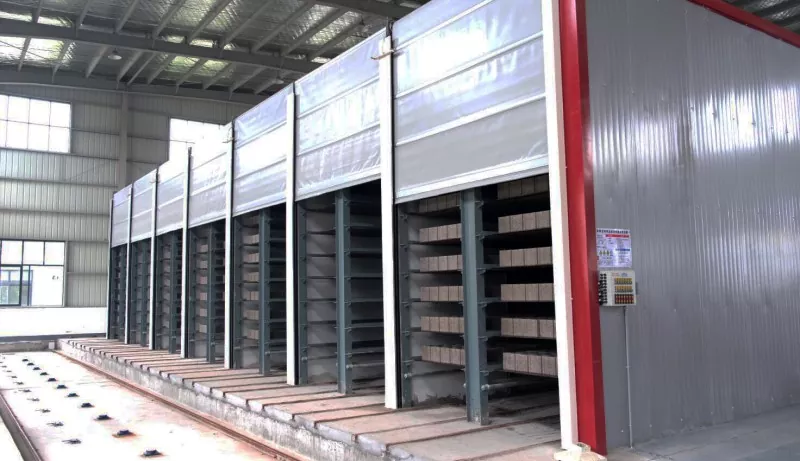
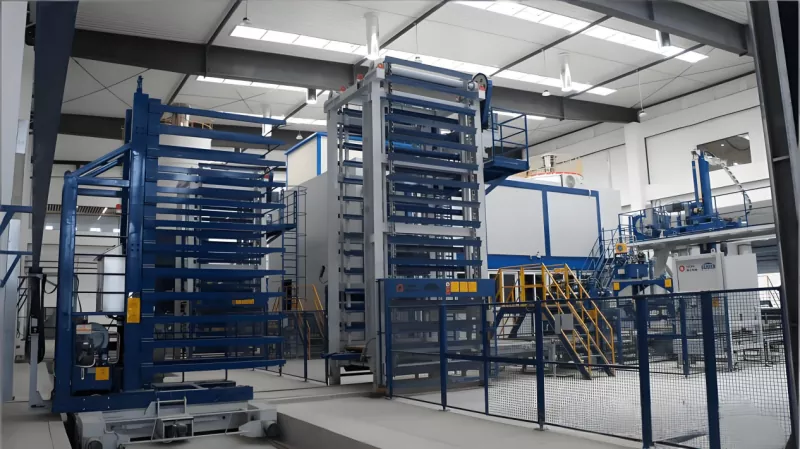
△QGM Systémy vytvrzování betonových bloků pro efektivní výrobu
QGMvyvíjí stroje na výrobu bloků a integrovaná řešení výroby betonových bloků s ohledem na tuto širší perspektivu výroby, což pomáhá výrobcům propojit výkon zařízení s praktickými požadavky na výrobu.
Problémy v raném stádiu obvykle pocházejí z kombinace faktorů spíše než z jedné příčiny. Mezi běžné problémy patří nepřesné prognózy trhu, nedostatečný provozní kapitál, nevhodný výběr zařízení, nezkušení operátoři, nekonzistentní výrobní procesy, špatná údržba a nedostatečná kapacita vytvrzování nebo logistiky.
Začněte s produkty, které hodláte prodat, a reálnou poptávkou na vašem cílovém trhu. Poté porovnejte kapacitu stroje, automatizaci, flexibilitu produktu, spotřebu energie, požadavky na údržbu, technickou podporu, životnost a celkové náklady na vlastnictví, spíše než se zaměřovat pouze na počáteční nákupní cenu.
Neexistuje žádná univerzální kapacita, která by vyhovovala každé továrně. Vhodný rozsah výroby závisí na místní poptávce, sortimentu produktů, provozní době, dostupných surovinách, pracovní síle, investičním rozpočtu a očekávaném objemu prodeje. Obecně je bezpečnější sladit počáteční kapacitu s reálnou tržní poptávkou a rozsahem, jak se zákaznická základna vyvíjí.
Důležitá je konzistence v celém výrobním procesu. Stabilní suroviny, přesné dávkování a míchání, vhodné parametry formování, správně udržované formy, spolehlivý provoz zařízení a řízené vytvrzování, to vše přispívá ke konzistentní kvalitě bloku.
Výrobci mohou zlepšit ziskovost řízením spotřeby surovin, snížením počtu odmítnutých produktů, proaktivní údržbou zařízení, minimalizací neplánovaných prostojů, přizpůsobením výroby skutečné poptávce, sledováním nákladů na energii a pracovní sílu a zlepšením koordinace mezi lisováním, vytvrzováním, skladováním a dodávkou.